
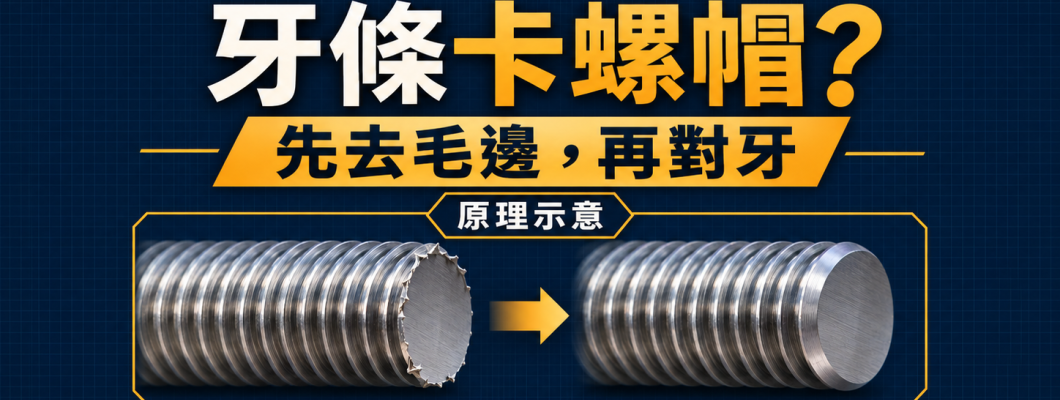
牙條切完,螺帽轉不進去,先別急著加力。先看是切口毛邊擋住起牙,還是螺紋已經變形;兩種狀況,不能用同一種方式處理。
這篇從工具通仁武店 2026 年 11 月 16 日短片出發,整理外倒角器的使用觀念,再用商品資料與外部教學交叉查核。本文不是新增實測,也沒有替影片中的工具補上未驗證的性能。
🎬 影片示範了什麼?
短片先談到牙條切口毛邊可能妨礙螺帽鎖入,接著介紹一個較平價的 Plan B。畫面可見藍色六角柄外倒角器,並將工作頭套在牙條端部進行修整,最後展示修整後的端頭。
這個示範的學習重點是把切口外緣處理好,讓螺帽比較容易對正起牙。它不是完整的耐久、扭力或材質比較試驗,不能據此推論所有牙條都能修好。
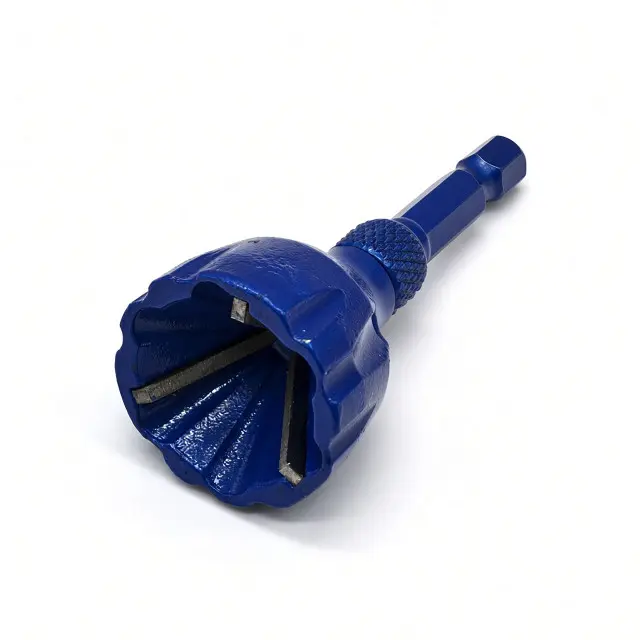
🔎 去毛邊、倒角,不等於重新造牙
入口毛刺:重點是去掉妨礙起牙的突出物。
端部倒角:整理切口邊緣,形成導入的斜面。
整段螺紋損壞:不是把端頭磨圓就能恢復原本牙型與強度。
Albany County Fasteners 的牙條教學也把倒角定位在清理螺紋入口,幫助螺帽鎖入。該篇使用的是 Uniburr,不是本影片的藍色工具;這裡只交叉核對工序目的,不把不同品牌的規格互相套用。
📏 規格別只看「幾分」
目前工具通 TO-E-23 商品頁標示適用工件直徑 5–20 mm,並標示可由能夾持 1/4 吋起子頭的夾頭搭配使用。影片標題則寫「一分半到六分半」及「兩分六角柄」。
柄的尺寸不是工件直徑。而影片的俗稱尺寸範圍,也不能直接當作商品頁毫米上下限的精確替代。選購時用實測外徑核對實際商品標示;不要因為外觀相近,就認定另一支倒角器有相同容量、刀材或轉速限制。
🧰 案場檢查順序
- 先辨認卡住的位置:只有切口入口不順,或轉入幾牙後才卡住,原因可能不同。
- 先確認匹配:核對螺帽與牙條的直徑、牙距及牙況,避免把規格不合誤認成毛邊。
- 再選修整方式:依實際工具說明確認工件材質、直徑、夾持方式與轉速;影片沒有提供經測量的轉速數值,本文不自行補數字。
- 修整後再檢查:清除碎屑並確認入口狀態。仍卡牙時停止硬鎖,檢查牙型或更換有問題的工件。
安全提醒:切削前固定工件、配戴護目鏡,手與衣物遠離旋轉部位。高承載或重要固定用途,不能只用「螺帽轉得進去」判定工件安全。
✅ 這篇記一句
先把入口整理好,不要拿鎖緊的力氣,代替對牙的耐心。
相關商品:TO-E-23 外倒角去毛邊器。實際規格、包裝與適用限制以商品標示為準;本文不承諾價格或庫存。
查核來源與差異
- 工具通仁武店原影片:示範內容來源,非完整材料/耐久試驗。
- 工具通 TO-E-23 商品資料:毫米適用範圍與夾持規格,與影片標題的俗稱分開說明。
- Albany County Fasteners:牙條切割、去毛邊與倒角教學:僅核對工序目的,不引用其工具規格作為本品性能。
資料查核:2026 年 11 月 17 日。
🎬 原影片|工具通仁武店
牙條去毛邊外倒角器實測。以下使用 YouTube 官方播放器;若無法顯示,可點原連結觀看。
✍️ 寫下你的心得啦