
封面為原理示意,非產品實照;配色不代表材質,鍍層厚度誇大、非實際比例。
到工具行買金屬鑽頭,包裝上常見 HSS、HSS-Co、M35、M42,還有金色鍍鈦、粉末高速鋼、鎢鋼。這些名字不是同一套「由低到高」的排名:有的說本體材質,有的說製法,有的只是表面鍍層。
先記一句:鑽什麼材料、用什麼機器,比只挑最貴的材質更重要。
先看工作,再選鑽頭
- 一般鐵材、鋁材:先找適用該材料、品質穩定的 HSS,留意刃型與排屑設計。
- 經常鑽不鏽鋼:可從標示適用不鏽鋼的 HSS-Co 含鈷鑽頭比較,例如 M35;不要只看含鈷百分比。
- 穩定鑽床或加工機、大量加工:再依材料硬度、孔徑、冷卻和原廠切削資料比較粉末高速鋼或硬質合金。
1.HSS 高速鋼:常用的基本款
HSS 是高速鋼,常見於一般金屬鑽孔。它不是單一鋼種,也不代表每支品質相同。鋼種、熱處理、研磨精度與鑽尖設計,都會影響能不能順利切入、排屑及使用壽命。不要以為包裝同樣寫 HSS,就只剩價格有差。
2.含鈷 HSS-Co:鈷在鋼裡,不是塗在外面
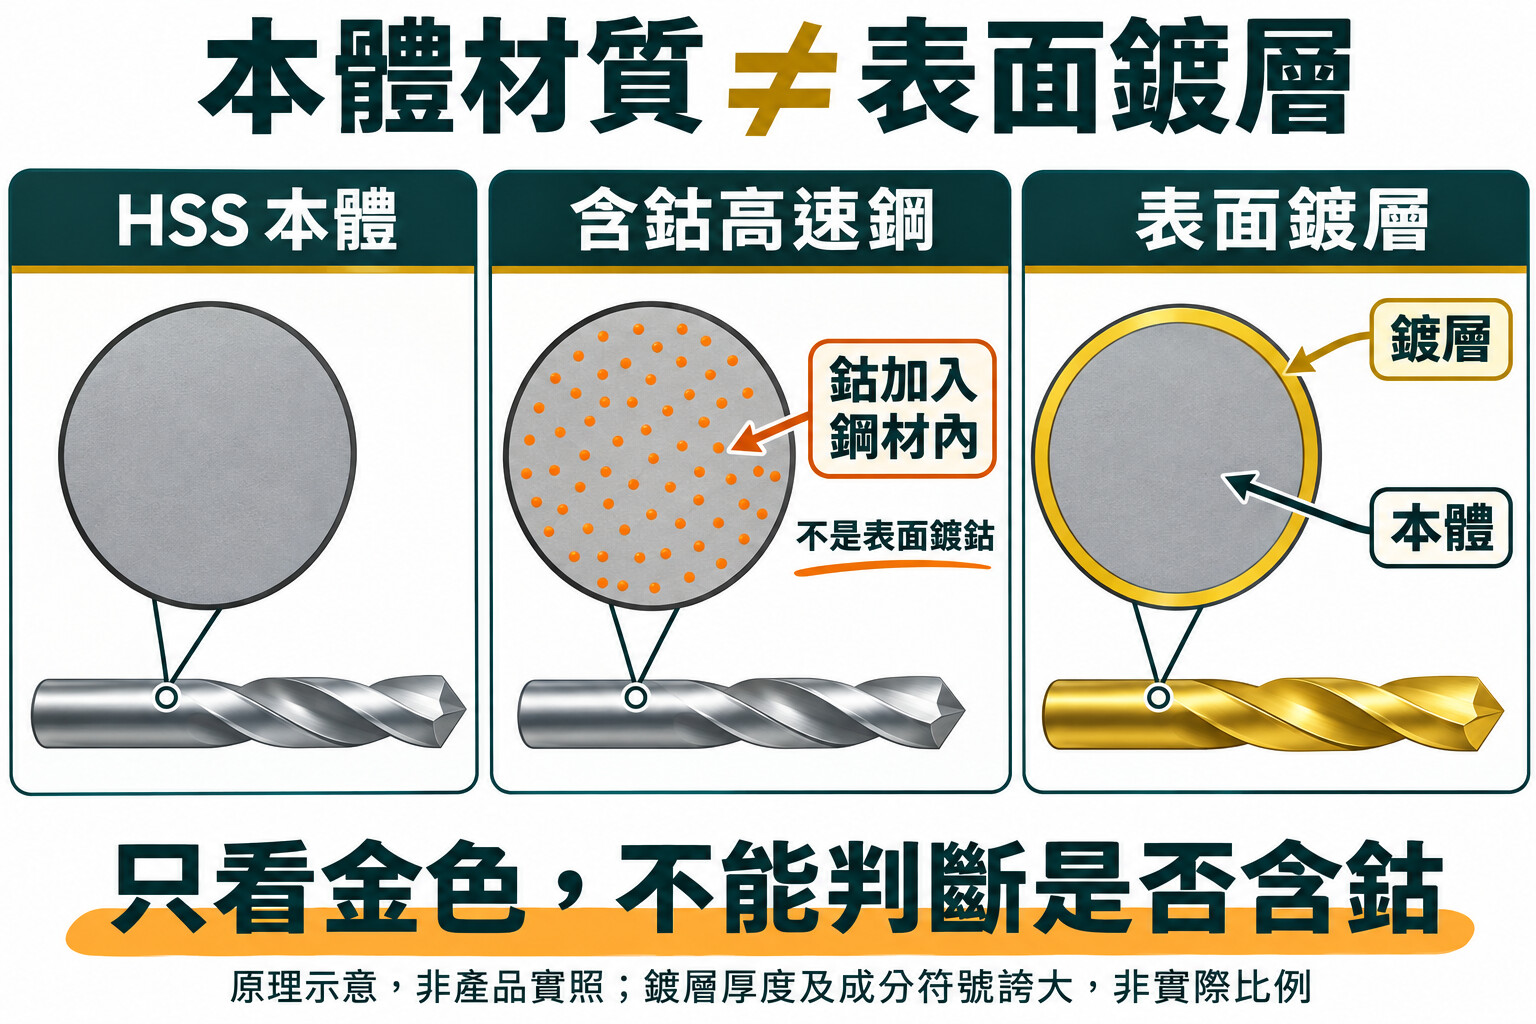
含鈷鑽頭是高速鋼加入鈷等合金元素,並不是純鈷,也不是表面刷一層鈷。重點是提高高溫下的硬度與耐磨表現,因此常用於不鏽鋼等較難加工材料。Bosch 也有明確適用手持電鑽的不鏽鋼 HSS-Co 產品,但仍要看每個型號的使用範圍。
M35 和 M42 差在哪?
- M35:常見含鈷量約 5%。
- M42:常見含鈷量約 8%,高溫硬度與耐磨表現是其特點。
兩者的差別不只是多了 3% 鈷,其他合金成分也不同。M42 不等於任何情況都比較快,也不代表可以承受亂晃、歪鑽或鑽穿時卡住。手持使用,應把孔徑、鑽頭長度、刃型與操作穩定性一起考慮。常做不鏽鋼,可以先比較品質可靠、原廠標明適用的 M35 產品,再視實際需求升級,這是選購思路,不是本文的實測排名。
3.HSS-PM 粉末高速鋼:說的是製造方式
PM 指粉末冶金。這種方式可得到較均勻、緻密的組織,讓刀具具備良好的耐磨與刃口穩定性。但「粉末」不是保證勝過所有 M35 或 M42 的通行證,還是要看實際鋼種、熱處理、幾何設計與加工條件。
4.鎢鋼/硬質合金:硬、耐磨,也更需要穩定
工具行口語說的鎢鋼,通常是指以碳化鎢等硬質顆粒與金屬結合相構成的硬質合金,不是一般鋼材。這類刀具可用於適合的高效率加工,但抗側向碰撞與彎曲的能力不能只從硬度推斷。機器、夾持、跳動與冷卻條件都很重要。
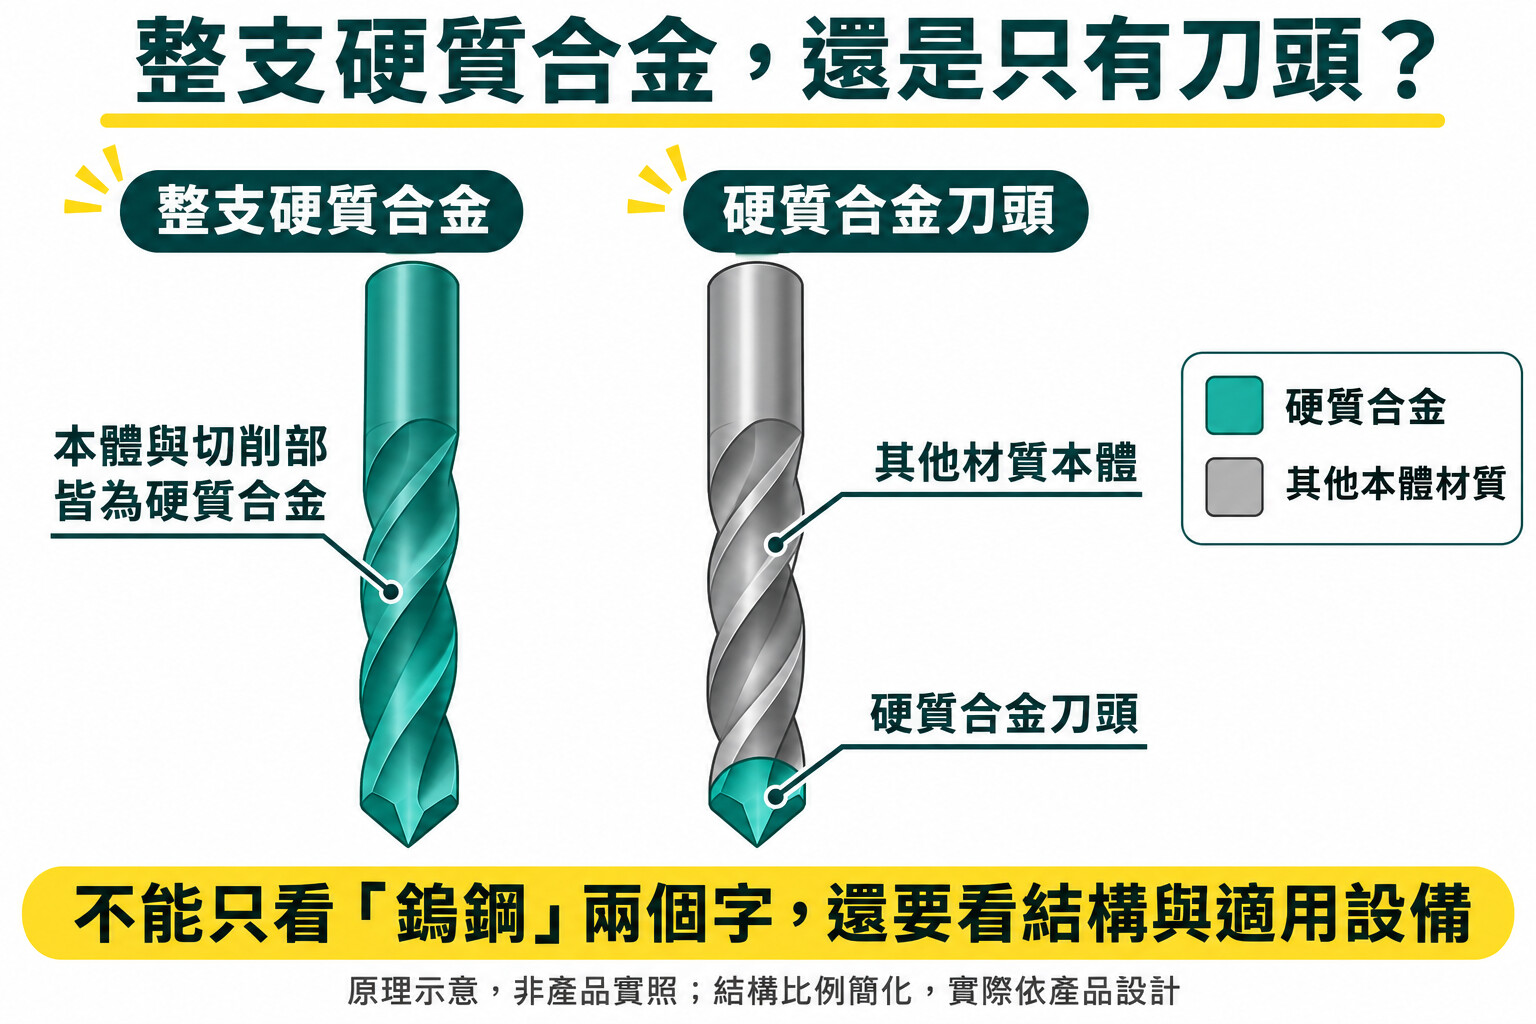
- 整支硬質合金:主要刀體由硬質合金製成。
- 硬質合金刀頭:切削部分是硬質合金,搭配其他材質刀身;可能採焊接或可換頭等結構。
看到「鎢鋼」兩字,先問清楚是哪一種結構、鑽什麼材料、能否手持使用。不要直接把適合加工機的產品裝到手電鑽,就期待一定比含鈷高速鋼好用。
5.金色鍍鈦:表面處理不是本體材質
TiN 是氮化鈦鍍層,可用來改善潤滑與耐磨表現。本體可能是 HSS,也可能是含鈷高速鋼。就像「身體」和「衣服」是兩件事,不能只看金色就判定鋼種或含鈷量;其他表面處理也可能呈現相近顏色。重新研磨時,被磨掉的區域原有鍍層也會被去除。
買了好鑽頭,還是鑽不動?先查這五件事
- 材質有沒有認錯:一般鐵、不鏽鋼、硬化鋼,不是同一套條件能處理。先確認工件牌號和硬度。
- 工件有沒有夾穩:小鐵片不要只用手拿著鑽。鑽穿卡住時,工件可能被帶轉;配戴護目鏡,依機具安全說明操作。
- 轉速和進給合不合適:依孔徑、材料與原廠資料調整,不是扣到底越快越好。刃口鈍了只在表面磨擦,對容易加工硬化的不鏽鋼尤其不利。
- 冷卻潤滑是否適當:按材料與刀具要求選切削液。加油不能補救錯誤刃型、鈍刃或不合適的轉速。
- 排屑與鑽穿有沒有注意:不要硬壓卡住的鑽頭。停機後使用適當工具清除切屑,別徒手抓尖銳鐵屑;依設備說明控制鑽穿時的進給。
厚不鏽鋼也不是「買 M35 就一定能鑽」。孔徑、材料牌號、電鑽扭力與低速能力、夾持穩定度都會影響結果。大量採購前,最好用實際工件與設備做小量驗證。
憲哥工具筆記:選對,比選最貴重要
HSS 看基本品質;HSS-Co 看適用材料;鎢鋼看機器與結構;鍍層另外看。先把這四件事分開,就不容易被包裝名稱牽著走。
本文為原廠資料整理與選購觀念說明,未聲稱進行產品實測;圖解為原理示意,並非商品實照或顯微結構。實際選型與切削參數以該型號原廠資料為準。
✍️ 寫下你的心得啦